 当前位置:
自动铆钉机一分钟能打多少钉?铆接节拍与产能测算做法
自动铆钉机一分钟能打多少钉?铆接节拍与产能测算做法
"一分钟打几个钉?"是高频问题。我们常见枪标准工况约80次/分钟,即每小时理论约4800点,但这是连续动作参考值,落到具体产品还要扣取放工件、变位和换型时间。下面说真实产能怎么算、哪些因素拖节拍。
一、标称节拍与实际产能的差别
标称节拍是单次“送钉—插钉—拉铆—退钉”循环的时间,约0.7-0.8秒/次(约80枪/分钟)。实际单件工时还要加上上下料、工件翻转、点位移动等辅助时间,因而产能测算应以一个完整工件的现场验证节拍为准,而不是简便用80乘以工作分钟数。
| 口径 | 数值(参考) | 说明 |
|---|---|---|
| 单次铆接节拍 | 约0.7-0.8秒/钉(约80枪/分钟) | 标准铆钉、标准送料距离下 |
| 每小时理论铆点数 | 约4800点 | 不含上下料与变位 |
| 实际切实产出 | 以现场实测验证为准 | 含取放工件、翻转、换款等辅助时间 |
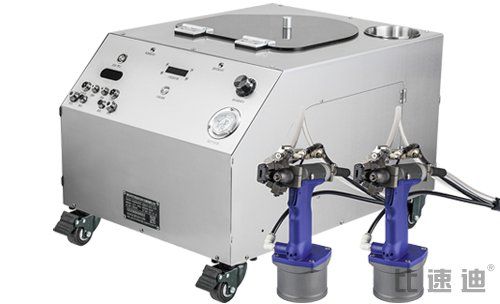
| 双枪一出二 | 两枪并行,效率接近翻倍 | 适配点位密集的通用化壳体 |
二、影响速度的四个考量点
铆钉规格。排序与送料耗时越长,不锈钢和构造型铆钉拉铆行程更大;单钉时间追加。铆钉越长、帽径越大
送料距离与管路。主机与枪体的距离、料管长度和弯曲程度影响送钉时间,工位布局时应尽量缩短管路、压缩急弯。
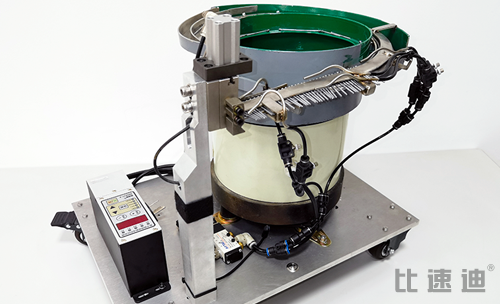
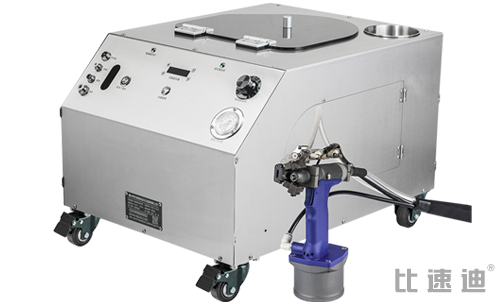
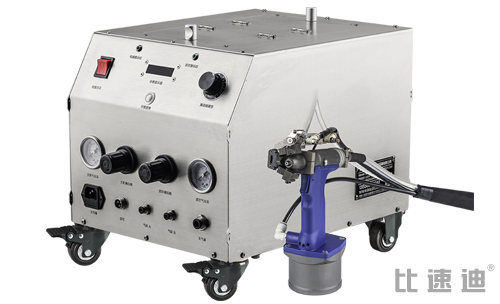
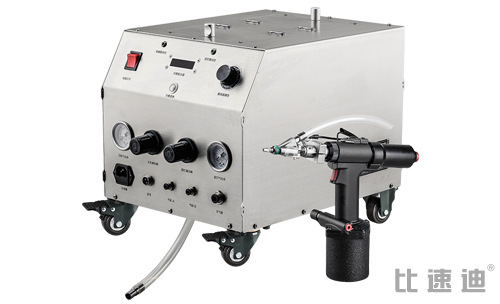
设备形态。手持枪快慢看工人走位;固定/夹具定位一致性最高;一出二双枪两枪并行,适合同一工件两列点同时打;机器人站节拍稳可无人连续跑。
送料稳定性。卡钉、漏钉会引起设备停转和返修,实际效率决定于“稳定速度”而非峰值速度。比速迪自动补料、智能矫正,连续测试30000次不卡顿,故障率约0.3%。
三、和人力相比快多少
自动机送料到位,手工拉钉一颗要取钉穿钉对位;数秒一个还看师傅状态,1台替3人,整体最多快3倍。关键是不靠临时工,旺季产能心里有数。
四、推荐用现场试机数据做产能决策
再结合班制算日产能与所需机台数。流水线规划阶段,规避按宣传峰值做决策。可按“单件点位数÷现场验证节拍+辅助时间”估算单件工时比速迪生产方可带机进厂,再据此出具方案与报价,用采购方实际铆钉和工件进厂现场计时,给出单钉节拍、单件工时和一次合格率数据
五、进厂现场怎样准确测算节拍与产能
用宣传册上的峰值速度做流水线规划不难失真,推荐在现场试机时按下面的做法实测,数据可直接用于机台数量和收回成本测算:
| 测算项 | 做法 |
|---|---|
| 单钉节拍 | 连续铆接50-100个钉,用总耗时除以钉数,取平均值 |
| 单件工时 | 完成一个完整工件(含取放、翻转、变位)的实际耗时 |
| 一次合格率 | 统计漏钉、乱牙、表面划伤、拉不断的比例 |
| 稼动率 | 扣除换款、补料、休息后的实际运转时间占比 |
| 日产能 | 班制时长×稼动率÷单件工时,再留适当余量 |
评估双枪在该工件上的实际增益。作为方案和报价依据。推荐同一工件分别测“熟练工手工”和“自动机”两组数据,有双枪方案时再测一组双枪数据比速迪进厂现场试机会进厂现场记录这些数据并形成书面结论,横向比较单件工时和一次合格率差异
节拍用枪答疑
速度 FAQ
80次/分钟是单次铆接循环参考值,属正常现象。实际产能含上下料和变位,铆钉越大、点位越分散,单件耗时越高
若点位分散或需频繁变位;提升会打折,双枪在两列对称、点位密集的工件上效率接近翻倍,推荐现场试机横向比较。
多品类小批用手持或固定式更机动经济。机械手的优势是节拍稳定和少人值守持续生产;适配固定点位大批工件
标称值多为单次循环的理想值,实际差距首要在送料稳定性(卡钉设备停转)、换款时间和人机配合,现场试机时按完整工件计时比单钉速度更能说明问题。
国内各地采购方:发规格,10分钟出具方案与预算区间
可带机进厂现场计时,用现场验证节拍与一次合格率做产能决策,联系热线 13556668682。
选枪保养周期阅读:自动铆钉机选购指南(全篇) · 钣金与不锈钢加工自动化提效 · 自动铆钉机产品中心
 上一篇