 当前位置:
铆钉机加工精度|枪具夹具怎么保-比速迪
谈到自动铆钉机,采购方常问“加工精度怎么样、能不能保障均一性”。而是铆接位置、成型尺寸和夹紧力的均一性。方便工艺和品检人员对照。需先明确:拉钉属于紧固装配工序,设备本身不做切削加工,它的“精度”不是机床那种尺寸加工精度以及钣金粗加工和最终铆接两个阶段分别要留意什么讲清楚,本文把精度的构成、决定考量点
一、自动铆钉机的“精度”指什么
| 精度维度 | 含义 | 影响 |
|---|---|---|
| 点位位置度 | 铆点相对工件基准的位置偏差 | 决定能否顺利插枪、装配是否错位 |
| 铆点成型均一性 | 铆头直径、高度、贴合面的稳定程度 | 影响外观与夹紧可靠性 |
| 夹紧力均一性 | 每个点拉断力、夹紧程度是否均匀 | 影响连接松动、异响、密封 |
| 板面平面度 | 铆后板面有无凹陷、翘曲 | 影响外观面与后续装配 |
二、精度由哪五个节点共同决定
| 节点 | 核心考量点 |
|---|---|
| 设备 | 枪嘴爪片与枪头对中、送钉稳定性、拉力稳定(常见拉力约12800N,大可定制)、连打30000枪不卡顿的可靠性 |
| 夹具/工作台 | 定位销、靠模、压紧机构是否可靠,固定式与机械手单元的重复定位能力 |
| 工件公差 | 孔径、孔距、折弯角度与板厚的均一性,是装配工序精度的上游来源 |
| 操作 | 枪嘴爪片是否垂直贴紧、是否压紧到位、换款后是否首件确认 |
| 铆钉来料 | 帽径、长度、硬度批次均一性,毛刺变形钉比例 |
结论是:设备只负责“稳定地完成每一次一样动作”,而最终铆接精度是设备、夹具、工件、操作、来料五者叠加的结果。把铆点不良全部归因于设备,经常会漏掉上游钣金公差问题。
三、粗加工(下料、冲孔、折弯)阶段留意要点
铆接问题多数在上游已经埋下,粗加工阶段要控制四点:
1. 孔径与钉径配套。抽芯铆钉标准孔径通常比钉径大0.1-0.2mm。孔过大,铆点歪斜连接松动、成型不对称;孔过小,钉体插不进、强行拉铆会凸起变形。冲孔模具磨耗后孔径会变化,应定期检具抽样检验。
2. 孔距与边距。设计阶段要留足边距。固定式夹具或双枪同时作业时会发生“一边能进、一边顶死”;孔离折弯边太近,铆接后板面易变形,孔距公差过大
3. 折弯角度与回弹。后续可能连接松动或板面拉凹。折弯角度不一致会使两件叠合面存在缝隙,拉钉后强行贴合产生内应力
4. 板厚与铆钉长度。总板厚必须落在铆钉铆接范围内,叠层厚度波动大的部位要选夹紧余量更大的钉型(如拉丝型/多鼓型)。
四、铆接(精加工/总装)阶段留意要点
一是统一基准:夹具定位基准与图样基准一致,工件放到位、压紧后再开枪,不能用手扶着拉;二是垂直贴枪:枪嘴爪片与板面垂直并压紧,斜枪会引起成型偏斜和表面划伤;三是首件查验:每班开机、换规格、换批次铆钉后,第一件必须解剖或按检具确认铆头直径、高度和夹紧力,再成批出产;四是过程抽样检验:按固定间隔抽样检验铆点外观与拉力,察觉单件异常立即设备停转排查;五是不良留样分类:把连接松动、拉穿、拉不断、表面划伤分别留样,便于判定是设备、夹具还是来料问题。
五、怎么验证设备能不能满足精度要求
双枪或机械手方案还要验证重复定位的均一性。不要只看样本参数,最可靠的方式是用实际工件和铆钉做进厂现场试机:连续做样件一批(推荐50-100件),现场验收标准推荐直接写进采购合同(可稳定加工的规格、连续做样件数量、一次合格率口径)。抽样检验点位位置度、铆头尺寸、拉脱力并统计一次合格率比速迪现场试机会进厂现场记录连续送钉成功率、节拍、拉力与一次合格率数据并形成书面结论,作为现场验收依据定制机型需采购方提供的资料清单见定制自动铆钉机需提供哪些资料。
六、夹具与机械手单元对精度的提升
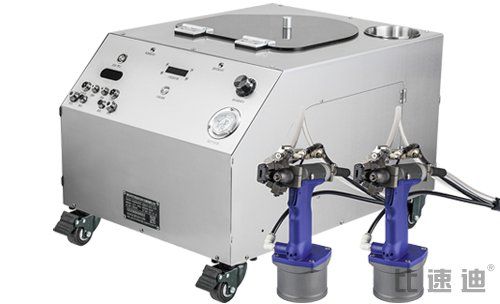
重复定位精度最高,适配汽车零部件、新能源电池托盘等大批专线。机械手铆接单元按程序走位产能越大、公差要求越严;越应向上挑选自动化形态,四类机型横向比较见;手持方案的位置精度依赖人力对位,适配多品类小批,固定式工作台依靠定位销和靠模消除人力对位误差,适配点位固定的中小件,一出二双枪保障两个点位的相对位置与节拍一致自动铆钉机有哪些类型。
加工精度 FAQ
精度相关用枪答疑
多数差异来自夹具、工件孔径公差和操作规范,而不是主机本身。先统一孔径、夹具基准和贴枪动作,再比对设备差异才有意义。
再核对铆钉铆接范围与枪嘴爪片规格。常见于板厚波动、铆钉长度选错或气压不稳,先测量实际叠层厚度和气压
按板厚选长度、按工件材质选钉体材质、按孔型选头型,系统对照见抽芯铆钉知识汇总。
可以,但要以现场试机实测为准。设备节拍约80枪/分钟是稳定工况口径,产能测算做法见铆接节拍与产能测算,提速不能以跳过首件查验为代价。
生产方可带配套机型进厂,用采购方工件连续做样件并记录位置度、拉力与一次合格率数据。可以。
国内各地采购方:带工件进厂做精度与一次合格率验证
发图样与铆钉规格,约10分钟出具方案与预算区间,可进厂连续做样件、数据说话,联系热线 13556668682。
选枪保养周期阅读:自动铆钉机选购指南(全篇) · 定制资料准备清单 · 自动铆钉机机型选择来电咨询
 上一篇